会员登录|免费注册|忘记密码|管理入口 返回主站||保存桌面|手机浏览|联系方式|购物车
搜索
新闻中心
  • 暂无新闻
产品分类
  • 暂无分类
联系方式
  • 联系人:符先生
  • 电话:86-151-67769999
  • 邮件:yjsuji@hotmil.com
  • 传真:86-0577-66878889
  • QQ:629609953
站内搜索
 
荣誉资质
  • 暂未上传
友情链接
  • 暂无链接
首页 > 供应产品 > 厂家直销三层共挤PP吹膜机
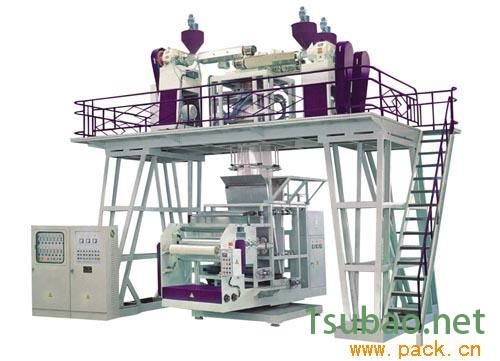
厂家直销三层共挤PP吹膜机
价       格 ¥68000 元/台
供  货  量 -对比
品       牌云江
厂       家-
规格型号-
产       地-
认       证-
销  售  地 浙江 - 温州市
发货仓库 -
过期时间 长期有效
详细信息

品       牌

云江

成       色

-

厂       家

-

认       证

-

产       地

-

包装规格

-

浏览数量

1187

规格型号

-

更新时间

2024-06-12 16:06

过期时间

长期有效

特性描述

-

应用领域

-

SJ-GM系列二、三层共挤(旋转牵引)水冷式薄膜吹塑机组

nok="f" gradientshapeok="t" o:connecttype="rect">

产品名称:

SJ-GM系列二、三层共挤(旋转牵引)水冷式薄膜吹塑机组

产品型号:

SJ-75x30x3-GM-750/1500

 产品说明:

特点:
  SJ系列水冷式多层共挤薄膜吹塑机组,是我公司引进德国先进技术自行研制的下吹水冷带旋转牵引的高性能、全自 动薄膜吹塑机组。该机采用下吹及自溢水冷法生产制品,其制品具有极高的透明度和良好的性能,达到国际先进水 平,并且有纠偏装置、电晕处理、静电消除及自动精密温度控制等装置供客户选配。其中多层共挤机型适合加工PP、 PE、PA、LLDPE、MLLDPE、HV等原料,所生产的制品还具有良好的阻隔性、热封性,耐低温性和力学性能,为理想的 高档商品包装材料。

型号

SJ65×30×3-GM-1500

SJ55×30×3-GM-1250

SJ50×28×3-GM-1000

SJ45×28×3-GM-750

制品*大宽度  mm

1500

1250

1000

750

制品厚度  mm

0.02-0.08

0.02-0.08

0.02-0.08

0.02-0.08

产量  kg/h

160

110

80

60

适用原料  mm

PP,PE,LLDPE,MLLDPE
,PA
,HV

PP,PE,LLDPE,MLLDPE
,PA
,HV

PP,PE,LLDPE,MLLDPE
,PA
,HV

PP,PE,LLDPE,MLLDPE
,PA
,HV

螺杆直径

3×φ65

3×φ55

3×φ50

3×φ45

螺杆长径比

30:1

30:1

28:1

28:1

螺杆转速  r/min

20-80

20-80

20-80

20-80

主电机功率  kw

3×18.5

3×15

3×11

3×7.5

模头形式

三层内复合螺旋式

三层内复合螺旋式

三层内复合螺旋式

三层内复合螺旋式

牵引速度  r/min

8-60

8-60

8-60

8-60

总功率  kw

135

100

75

60

外形尺寸  mm

8360×5600×7650

7400×4500×6550

7400×4400×5880

6600×3800×4660

重量  t

16

11

9.5

6.5

售后服务:免费安装调试,保修一年,终生提供技术支持

交货时间:20天(根据情况而定)

付款方式:30%的定金,发货前付清余款

运送:卖方负责提供货运公司,买方自己付款货到付款


吹膜机故障分析和解决方法


序号

不正常现象

产生原因

解决办法


一


泡管歪斜

1、  机身、口膜温度过高

2、  边接器温度过高

3、  薄膜厚度不均匀

1、  降低机身温度、口膜温度

2、  适当降低边接器温度

3、  调节薄膜厚度


二


有点白或胶粒

1、  原料中有杂质

2、  过滤网破裂

3、  颗粒混料不均匀

1、  原料过筛

2、  调换过滤网

3、  严格控制捏和、造料工艺


三

薄膜表面发花

1、  机身或口膜温度过低

2、  螺杆转速太快

3、  螺杆温度过高或过低

4、  聚乙烯配方不合理(铅盐稳定剂过多或耐寒塑剂过多)

1、  适当升高机身和口膜温度

2、  适当降低转速

3、  调整螺杆冷却介质流量

4、  改进配方


四


薄膜厚度不均匀

1、  机头设计不合理

2、  芯棒偏中变形

3、  机头四周温度不均匀

4、  吹胀比太大

5、  冷却不均匀

6、  压缩空气不稳定

1、  修正改进机头工艺参数

2、  调换芯棒

3、  检查机头加热器

4、  改小吹胀比

5、  调节冷却介质流量

6、  检修压缩泵


五


皱折

1、  机头安装不平

2、  薄膜厚度不均匀

3、  冷却不够或者不均匀

4、  夹板或牵引辊与机头中心未对准

5、  夹板夹角太大

6、  牵引辊的松紧不一致

7、  卷取张力不恒定

1、  校正机头水平度

2、  调整薄膜厚度

3、  调整冷却装置或降低线速度

4、  对准中心线

5、  减小夹板夹角

6、  调整牵引辊

7、  调节摩擦力大小


六


拉不上牵引

1、  机头温度过高或过低

2、  单边厚薄相差太大

1、  调整机温度

2、  调整单边厚薄


欢迎咨询Welcome advice

发送询盘