| 品牌 | 力锋 |
|---|---|
| 型号 | WC67Y-160/3200 |
| 公称压力 | 1600 |
| 动力类型 | 气动 |
| 产品类型 | 全新 |
| 是否库存 | 是 |
| 主电机功率 | 11 |
| 重量 | 10000 |
| 滑块行程 | 200 |
| 工作台尺寸 | 3200 |
| 喉口深度 | 320 |
| 控制形式 | 人工 |
| 作用对象材质 | 液压 |
| 适用行业 | 钢结构建筑 |
| 售后服务 | 整机包修一年 终身维护 |
| 可加工尺寸 | 3200mm |
| 类型 | 折弯机 |
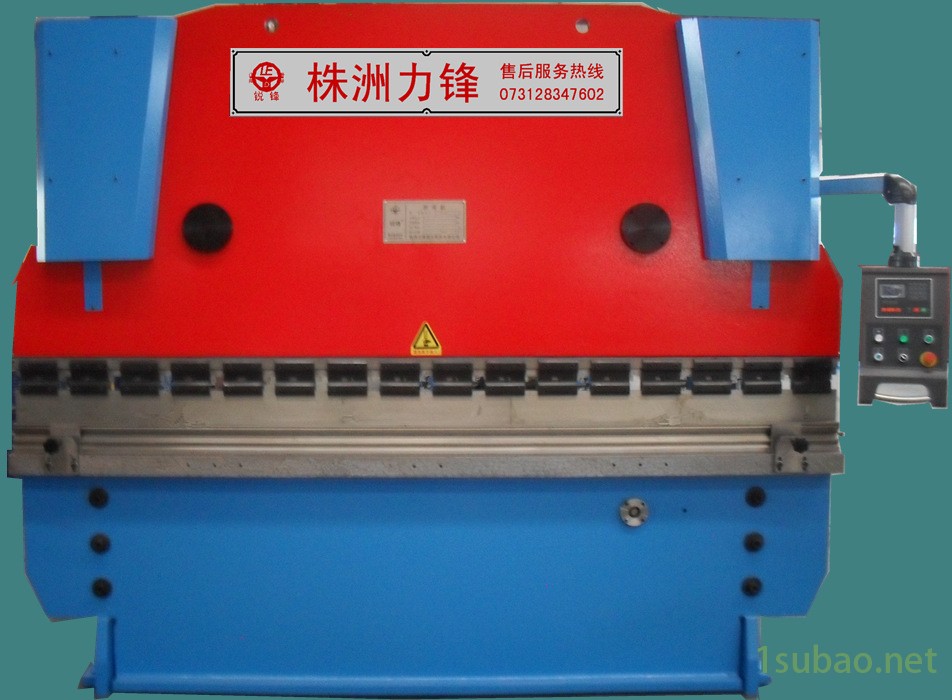
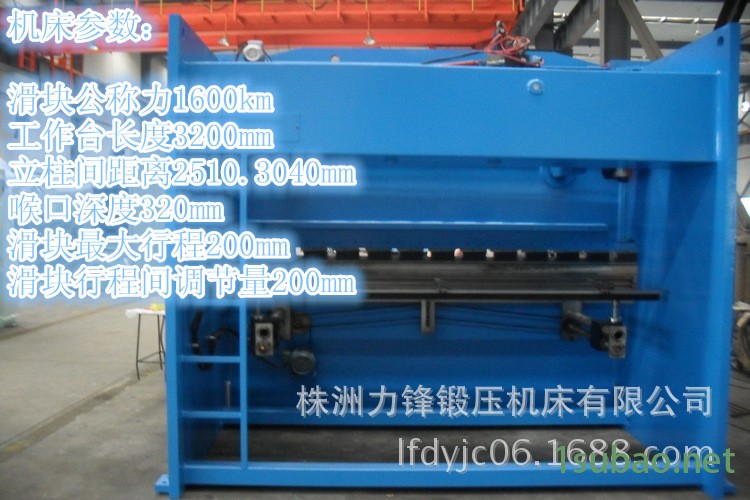
机床参数:
| 名称 | 单位 | 数值 |
| 滑块公称力 | km | 1600 |
| 工作台长度 | mm | 3200 |
| 立柱间距离 | mm | 2510.3040 |
| 喉口深度 | mm | 320 |
| 滑块**大行程 | mm | 200 |
| 滑块行程间调节量 | mm | 200 |
| 工作台面滑块间**大开启高度 | mm | 450 |
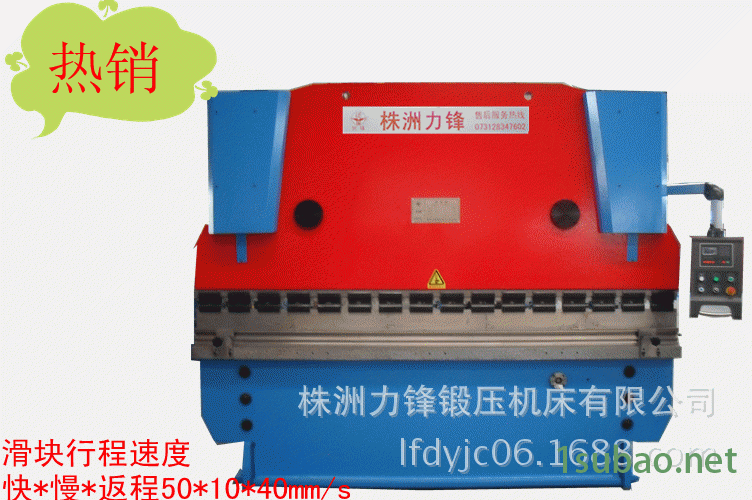
| 滑块行程速度 | 快*慢*返程mm/s | 50*10*40 |
| 主电机 | kw | 11 |
| 轴向柱塞泵 | mpa | 31.5 |
| 外形尺寸 | 长*宽*高mm | 3260*1560*2900 |
液压系统:
可实现滑块快速下行,工作慢速折弯,泄压,快速回程。
接通电源,启动电机后,因电磁换向阀圈YV1没有电,所以油压系统未建立压力,液压油回油箱,油泵处于空转状态。
1,滑块快速下行
按下滑块向下踏板,此时电磁阀线圈YV0 YV1 YV3 YV4通电,压力油经10阀进入油缸上腔,同时电磁阀线圈YV3得电,将液控单向阀14打开进行快速补油,滑块依靠自重快速下降。油缸下腔油液通过10阀回油箱。
2,滑块慢速下行
当滑块下行到调节挡块碰到行程开关SQ1时,YV0 YV1 YV4通电,因是磁阀线圈YV3失电,液控单向阀14关闭,滑块依靠自重及压力油作用下降,油缸下腔油经YV4(节流阀)用来改变下降的快速与慢速。
滑块下行到上模接触到被折弯的板料时,滑块在压力油作用下,以工作速度折弯工件,滑块继续下行到由油缸内机械挡块预先设定的位置时,机械挡块将迫使滑块停在该位置。
3,泄压
保压时间达到设定值后,电磁阀线圈YV0 YV1 YV4断电卸荷,减少液压冲击。
4,滑块返程
泄压时间达到设定值后(或踏下滑块向上踏板)YV0 YV2通电,压力油经10阀进入油缸下腔,推动滑块较快上行。油缸上腔油液控单向阀14流回油箱。
折弯精度
影响折弯精度的因素很多,其中材料质量,模具精度以及要床的刚性等对折弯精度的影响**显著。
1,材料质量对精度的影响
用厚薄不均匀的板料进行公称折弯时,在板厚的区域与板薄的区域其折弯角度不尽相同,制件在全长上好出现角度误差。
当板材的硬度不均匀时,工件在折弯是的回弹量在全长上也不相等,也会降低折弯精度。
2,机床刚性对进度的影响
机床承受载荷时,滑块和工作台都会产生弹性变形,这样上模进入下模的深度在折弯全长上不均匀,这**影响制件的折弯角度和直线度。
3,模具对进度的影响
由于受模具制造工艺水平的限制,下模开口的宽度和上模模尖的直线度,以及对应的圆角半径,在全长存在有差异,折弯作业时,上模与下模的相对尺寸在全长上**不相同,降低了折弯精度。