



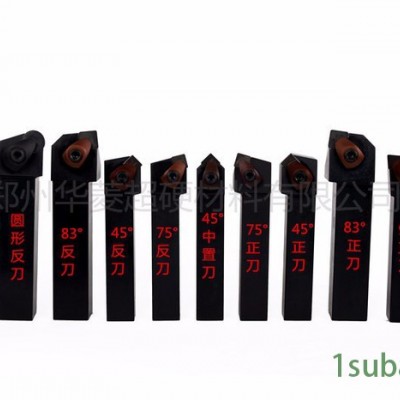


| 材质 | 聚晶立方氮化硼 |
|---|---|
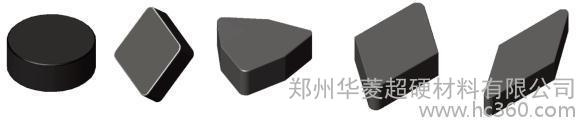
| 规格 | RNMN120400 |
| 加工范围 | 硬度HRC40以上 |
| 结构类型 | 复合式 |
| 类型 | 粗车刀 |
| 执行质量标准 | 国标 |
| 标准编号 | CNMN1204 |
| 是否进口 | 否 |
| 适用机床 | 车床 |
| 是否库存 | 库存 |
| 是否批发 | 批发 |
| 是否涂层 | 非涂层 |
| 贸易属性 | 库存 |
| 刀片厚度 | 国标 |
| 发货期限 | 2天内 |
| 经营模式 | 自产自销 |
| 车刀角度 | 45,75,95 |
| 品牌 | 华菱超硬 |
| 型号 | BN-S20牌号 |
| 打样周期 | 3-4天 |
| 刀片形状 | 国标 |
| 刀片切削刃长度 | 国标 |
| 刀尖圆角半径 | 国标 |
车削加工堆焊件内燃机阀门的刀具材料【华菱超硬CBN刀具】
内燃机阀门是用以控制流体流量、压力和流向的装置。内燃机阀门为了控制柴油,机油外漏和长时间的耐腐蚀,所以内燃机阀门密封面一般都采用堆焊工艺来保证内燃机阀门的耐腐蚀性能和密封效果。
内燃机阀门密封面常用的堆焊方法是氧**火焰堆焊,氧**火焰堆焊(1)设备简单,操作工艺简便灵活,成本低;(2)火焰温度较低(3050-3100℃),火焰能可调节;(3) 熔深浅,母材熔化量少,稀释率非常低(1-10%); (4) 堆焊层较薄,表面平滑美观,质量良好。但经过氧**火焰堆焊之后密封面的硬度也随之增加,一般硬度在HRC40以上,这时选择正确的刀具材料**很重要了。
目前,车削加工堆焊件内燃机阀门的刀具材料有硬质合金刀具,陶瓷刀具和CBN刀具。选择硬质合金刀具车削加工堆焊件内燃机阀门密封面,虽说韧性好,但红硬性太低,出现不耐磨现象;选择陶瓷刀具车削加工堆焊件内燃机阀门密封面,由于脆性大,遇到硬质点容易崩刀;选择传统的CBN刀具车削加工堆焊件内燃机阀门密封面,虽然硬度高,但传统的CBN刀具的缺点与陶瓷刀具一样都是脆性大,所以车削加工堆焊件内燃机阀门密封面效果也不是很理想;直到华菱推出一款整体CBN刀具BN-S20牌号,使车削加工堆焊件内燃机阀门密封面不再是问题。
华菱超硬CBN刀具BN-S20牌号是专为加工堆焊件所研发的整体CBN刀具,除了有较高的硬度,还具有良好的耐磨性和抗冲击性能。吃刀深度无上限,可以吃满整个刀片并不崩刀。
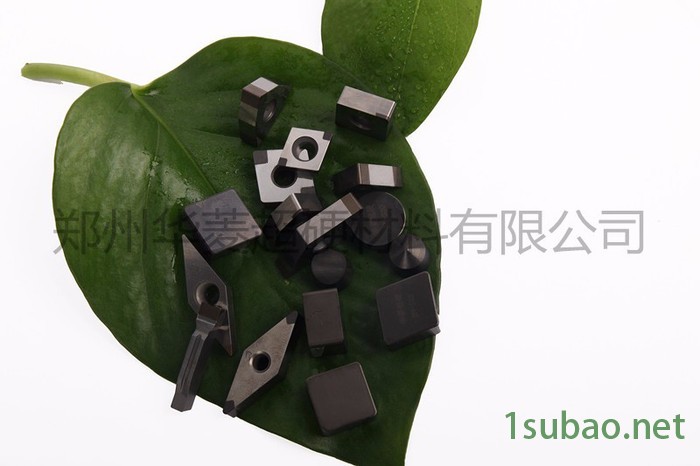
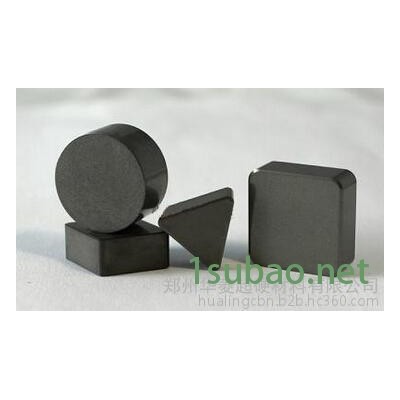
车削加工堆焊件内燃机阀门密封面常用的CBN刀具型号有:BN-S20 RNMN120400,BN-S20 CNMN1204等。
华菱超硬作为CBN行业生产,研发,销售超硬刀具的公司,一直致力于高硬度切削和高速切削领域完整的刀具产品及方案设计,是集科研,制造,销售为一体的公司。一直以来为客户提供专业,高效的刀具、刀具方案,拥有众多被客户所信赖的刀具牌号,CBN刀具在为机械各行业提供**的刀具和服务。
欢迎来电垂询
车削加工堆焊件内燃机阀门的刀具材料【华菱超硬CBN刀具】